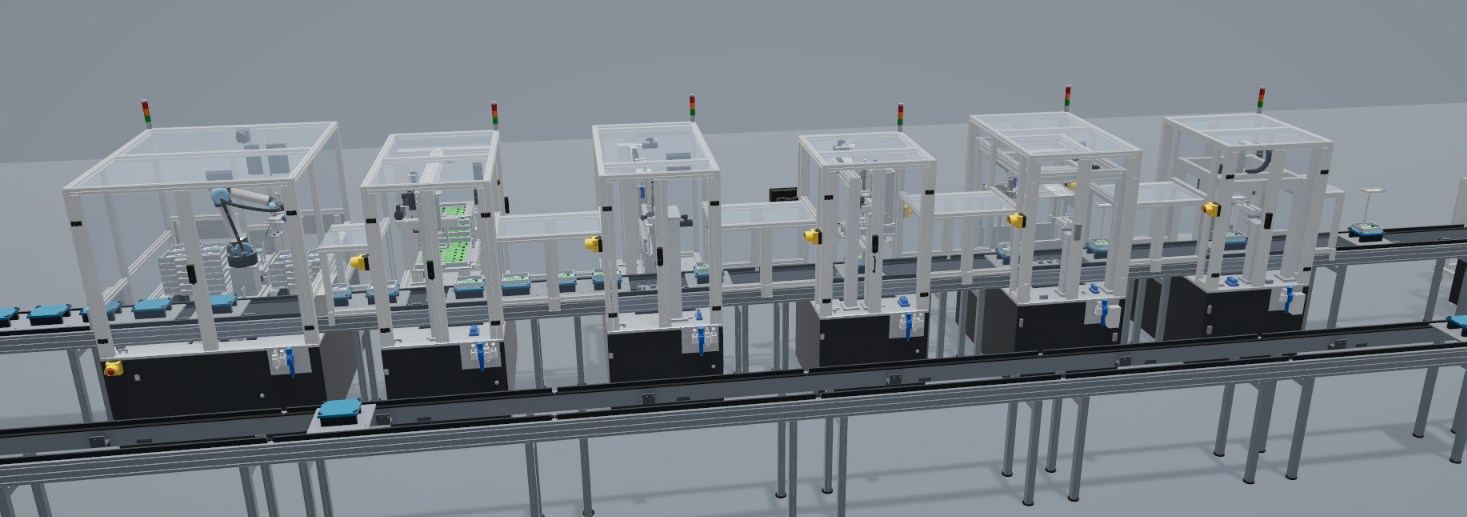
Aby zweryfikować ten sposób pracy na rzeczywistym produkcie, zaprojektowaliśmy cały proces: zautomatyzowany montaż lampy LED 24V, od pustej palety do przetestowanego i oznaczonego produktu na tacce. Prawdziwy produkt narzuca prawdziwe decyzje: wymiary części, sposoby łączenia, procedury testowe i podawanie komponentów.
Proces, stanowisko po stanowisku
| Stacja | Operacja |
|---|---|
| S10 | Robot UR5e umieszcza bazę lampy i balast w gnieździe palety |
| S20 | Płytka PCB na tulejach bazy, mocowanie dwiema śrubami M3 |
| S30 | Wstawienie pałąka i przykręcenie dwiema śrubami |
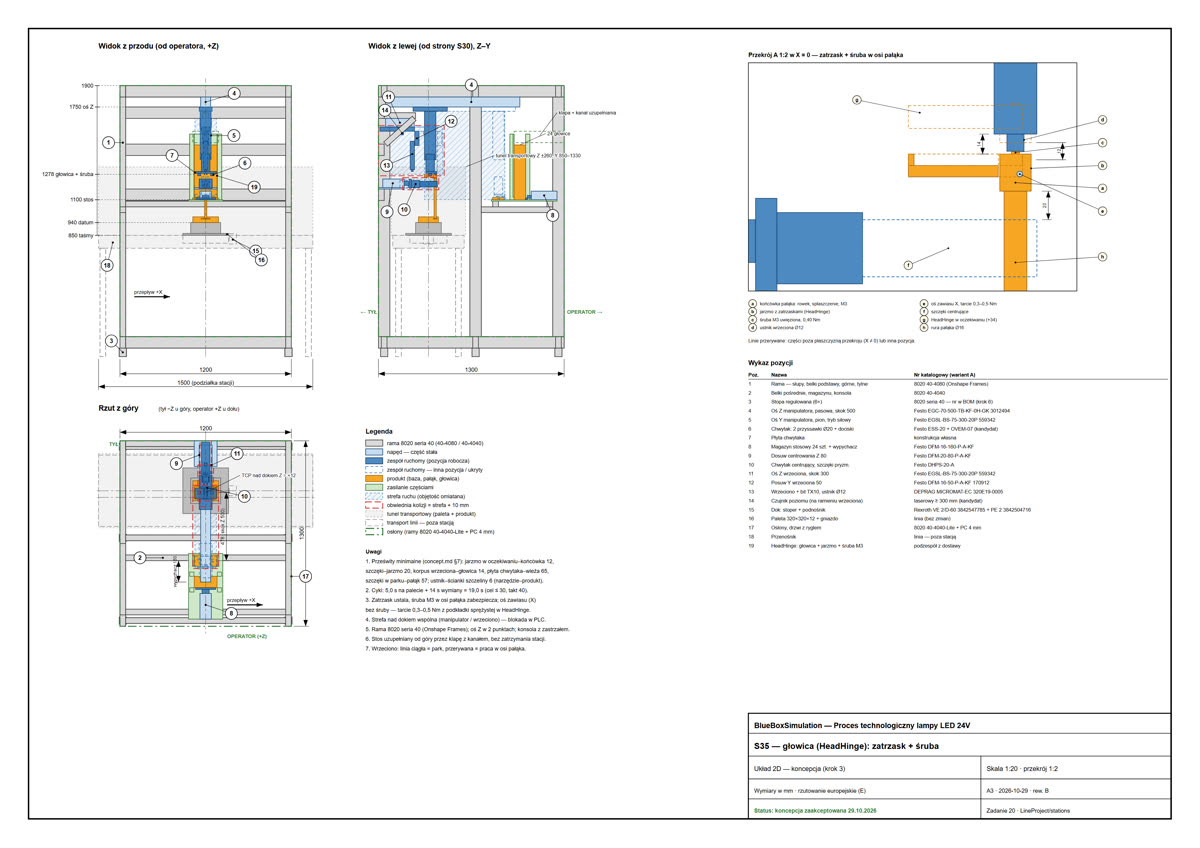
| S35 | Głowica na pałąku: zatrzask ustala, śruba zabezpiecza |
| S40 | Pad termiczny i płytka LED w głowicy |
| S50 | Przykręcenie płytki LED dwiema śrubami M3 |
| S60 | Dyfuzor i okładka bazy, obrót głowicy o 180° |
| S70 | Test funkcjonalny: zasilanie 24 V, prąd, światło |
| S80 | Etykieta z numerem seryjnym, odczyt końcowy |
| S90 | Wyładunek na tacki: tor lamp dobrych i tor odrzutów |
Przykład: stacja S60
S60 nakłada dyfuzor i okładkę bazy, a następnie obraca głowicę lampy o 180°. W pierwszej wersji była wąskim gardłem procesu, z czasem około 75 s na lampę. Trzy zadania szły po kolei, a narzędzia pokonywały po każdą część od 0,5 do 0,85 m.
Zadania nie zależą od siebie poza podparciem głowicy, dlatego każde dostało własne krótkie siłowniki przy swoim zasobniku:
- Dyfuzor: suwak z czterema przyssawkami czeka nad stosem i pobiera część, gdy na stoperze stoi lampa dla tej stacji.
- Okładka: zapadka na wózku zsuwa górną okładkę ze stosu na bazę, a siłownik na tym samym wózku dociska ją o 12 mm.
- Obrót głowicy: kołyska z siłownikiem obrotowym chwyta koniec głowicy i obraca ją o 180° wokół zawiasu.
Bilans projektowy daje około 4,6 s na palecie i 10,6 s z sześciosekundową wymianą palety, więc S60 przestała być wąskim gardłem. Dyfuzory i okładki stoją na dwóch wózkach po 30 sztuk. Oba wymienia się w całości z zewnątrz osłony co 30 lamp, bez wchodzenia do stacji.
Najważniejsze dane
| Parametr | Wartość |
|---|---|
| Stanowiska | 10 |
| Transport | Palety na przenośniku z torem powrotnym, 29 palet w modelu |
| Sygnały | Około 470 wejść i 140 wyjść |
| Średni takt zmierzony w modelu | Około 12,2 s (bieg testowy 72 lamp) |
| Czas zbudowania procesu i modelu | Około 10 dni |
Około dziesięciu dni obejmuje proces, stanowiska, robota, logikę sterowania i model. To jeden zmierzony projekt. O harmonogramie innego projektu decydują dane, decyzje i rundy uwag.
Logika sterowania
Każda stacja ma własny program, napisany jako moduł programowego PLC, który skanuje wewnątrz symulacji. Osobny program koordynuje linię. Każdy program widzi instalację wyłącznie przez obraz procesu, więc jego miejsce może zająć rzeczywisty sterownik, przez te same sygnały. Zmieniony program zaczyna działać przy następnym resecie.
Usterka w programie stacji zatrzymuje tylko tę stację, a pozostałe programy pracują dalej. Określone jest też zachowanie przy wznowieniu: osie wracają do pozycji bazowej ruchem, w bezpiecznej kolejności, a stacja ustala swój stan na podstawie wejść.
Śledzenie produktu i wady
Każda lampa ma numer seryjny i historię stacji, które nad nią pracowały. Skończony zapas naprawdę się kończy: gdy magazyn jest pusty, stacja zgłasza potrzebę uzupełnienia i czeka. Stacja nie rozpoczyna pracy nad lampą, jeśli poprzednia nie zapisała swojej pracy jako ukończonej.
Wady wchodzą do procesu u źródła, tak jak w prawdziwym zakładzie. Płytka LED ze zwartym łańcuchem trafia do lampy na S40, a driver z przerwą w obwodzie na S20, domyślnie w 5% lamp. Lampa jedzie dalej, aż test funkcjonalny na S70 wykryje wadę. Zostaje wtedy oznaczona jako odrzucona, pomija etykietowanie na S80 i trafia na tor odrzutów na S90.
Dokumenty każdej stacji
Proces jest opisany w plikach projektu. Każda stacja ma własny pakiet, a dokumenty odpowiadają tym opisanym w poprzednich artykułach:
- wymagania z operacjami, ruchami i taktem;
- koncepcja kinematyczna z doborem komponentów i bilansem cyklu;
- układ ze strefami ruchu i obwiedniami kolizji;
- lista części i cut lista;
- raport weryfikacji obejmujący prześwity, obciążenia, drogi sił i sztywność;
- lista sygnałów i program.
Proces w działaniu
Przycisk na górze strony otwiera wirtualny spacer po działającej linii. Po podaniu służbowego adresu e-mail proces działa w przeglądarce, bez instalacji: można poruszać się wzdłuż linii, obejrzeć każdą stację z bliska, kliknąć ją i zobaczyć jej bieżący krok i sygnały. Najlepiej oglądać go na komputerze.