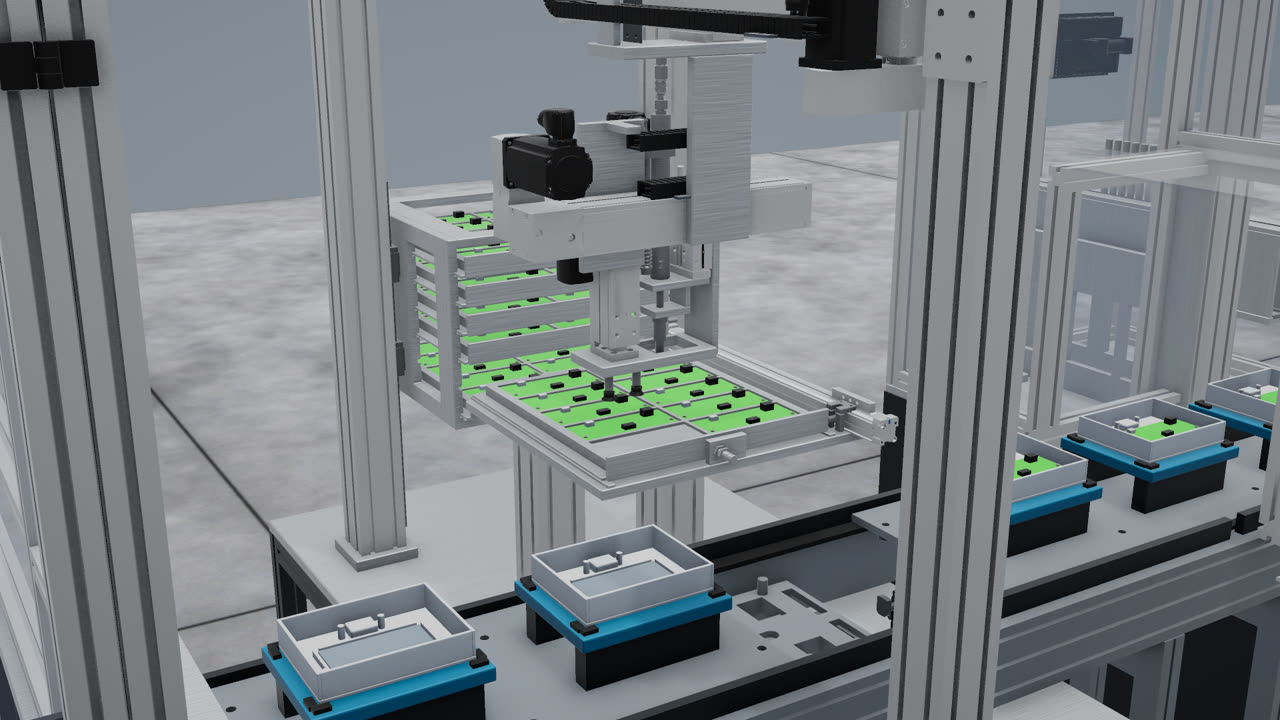
Etap koncepcji ma w projekcie największą dźwignię. Zapadające tu decyzje, takie jak podział na operacje, liczba stanowisk czy sposób podawania części, przesądzają o większości późniejszych kosztów. Jednocześnie najtaniej je zmienić, bo nic nie zostało jeszcze zamówione ani zbudowane.
Dane wejściowe
Praca zaczyna się od produktu i celu produkcyjnego: części i jej komponentów, wymaganej wydajności, dostępnej obsady i powierzchni. Nie wszystko musi być kompletne na starcie. Brakujące dane możemy opracować w ramach projektu.
Całość trafia na kartę założeń, która rozdziela cztery kategorie:
- cel, czyli wydajność, którą proces musi osiągnąć;
- dane potwierdzone i szacowane, trzymane wyraźnie osobno;
- ograniczenia, takie jak przestrzeń, budżet, istniejące wyposażenie czy obsada;
- niewiadome, razem z informacją, jak i kiedy zostaną rozstrzygnięte.
Karta określa zakres pracy. Na końcu etapu to z nią porównywany jest wynik.
Od wymagań do stanowisk
Dla każdej stacji stosujemy tę samą inżynierską kolejność, w której każdy krok jest punktem kontrolnym:
- Wymagania: operacje i ich kolejność, wymiary i masy produktu, takt oraz potrzebne ruchy: co się przemieszcza, skąd dokąd, z jakim skokiem, prędkością, siłą i dokładnością.
- Koncepcja kinematyczna: osie, chwytaki, magazyny, wstępny dobór komponentów katalogowych i bilans czasu cyklu.
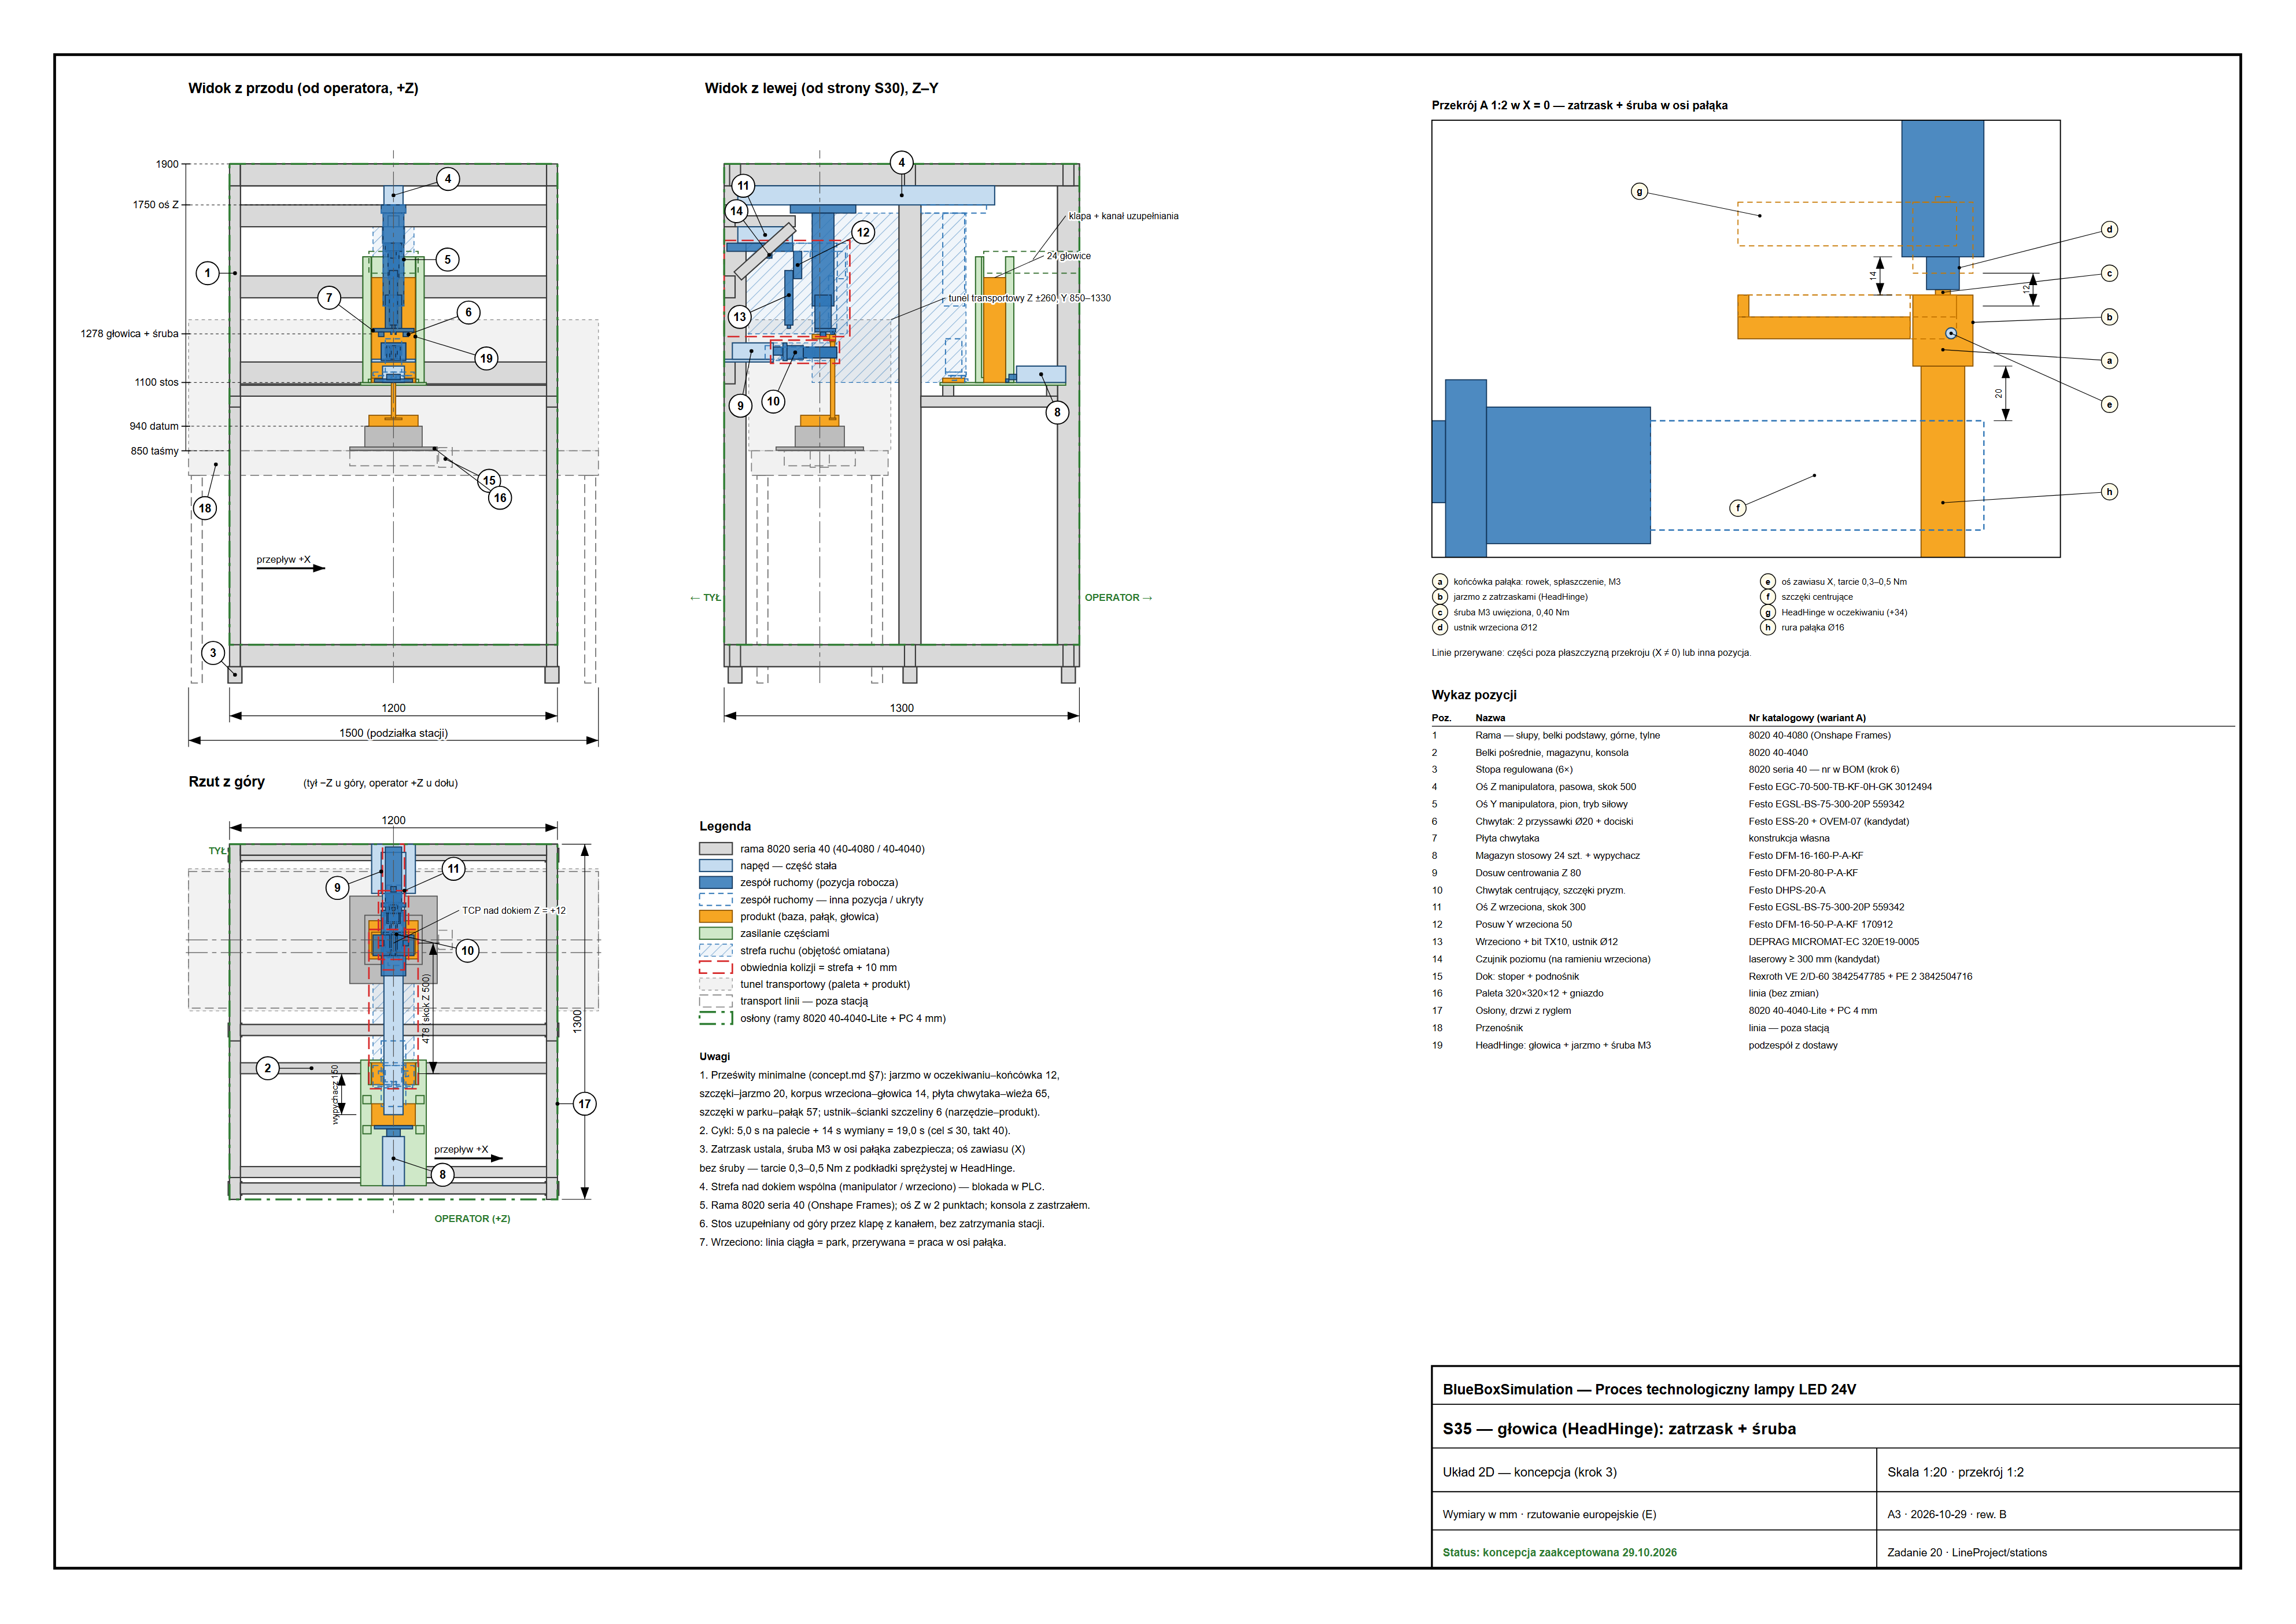
- Układ: widoki, strefy ruchu, obwiednie kolizji i główne wymiary.
Naczelna zasada brzmi: konstrukcja wynika z potrzeb ruchu i handlingu. Stacja nie jest najpierw rysowana, a potem dopasowywana do działania. Gotowe moduły producentów mają pierwszeństwo przed własnymi, a te same komponenty powtarzają się w kolejnych stacjach, co oznacza później mniej typów części zamiennych.
Przykład: stacja S35
Stacja S35 nakłada głowicę na pałąk lampy: zatrzask ją ustala, a śruba M3 zabezpiecza. Wymaganie to cykl nie dłuższy niż 30 sekund przy takcie linii 40 sekund przyjętym w koncepcji.
Bilans wyniósł 4,3 sekundy pracy na palecie plus 14 sekund wymiany palety, czyli razem 18,3 sekundy. Ponieważ kolejna głowica jest pobierana poza paletą, równolegle z wkręcaniem i wymianą, czas handlingu nie wydłuża czasu na palecie. To decyzja, którą dobrze widać w bilansie, a trudno dostrzec na rysunku. Kolejne przeglądy i model skróciły te czasy: w działającym modelu średni takt całej linii wynosi dziś około 12,2 sekundy.
Koncepcja zapisuje też prześwity między częściami ruchomymi, na przykład 19 mm między płytą narzędzia a ustnikiem wkrętaka, gdy wrzeciono stoi na parkingu, a manipulator nad dokiem. Te wartości zasilają zasady projektowania w kolejnym etapie.
Od bilansów stacji do modelu
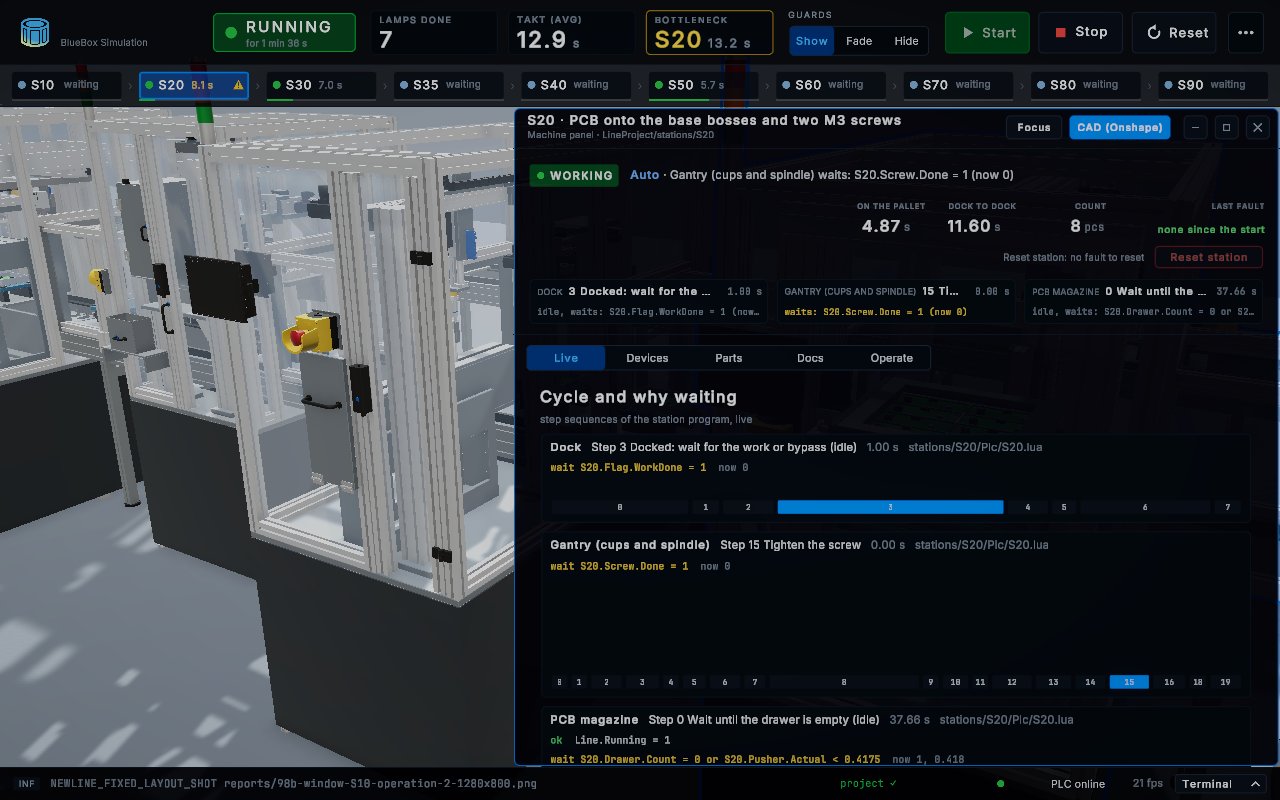
Bilans na papierze zakłada, że stacje nie wpływają na siebie. Linia tak się nie zachowuje: palety tworzą kolejki, jedna stacja czeka na drugą, a najdłuższy cykl narzuca tempo pozostałym. Dlatego koncepcja trafia do modelu, w którym stacje i transport pracują razem pod kontrolą logiki sterowania.
Model pokazuje wydajność całego procesu i wskazuje stację, która ją ogranicza. Warianty można następnie porównywać na tej samej podstawie, na przykład przenosząc operację między stacjami lub dodając równoległą, a każde porównanie daje mierzalny wynik.
Co daje ten etap
- proces podzielony na operacje i stanowiska;
- układ i koncepcję wyposażenia każdego stanowiska;
- działający model procesu;
- osiąganą wydajność i wskazanie wąskich gardeł;
- listę decyzji do akceptacji, każda z wariantami, ich skutkami i rekomendacją.
Co liczy się jako wynik
Kryterium odbioru jest pokazanie na modelu, że proces wytwarza daną część z założoną wydajnością. Jeśli założeń nie da się spełnić w uzgodnionych ograniczeniach, rzetelnie pokazany najlepszy wynik również jest odebranym wynikiem. Koncepcja, która przed inwestycją wykazuje, że cel jest nieosiągalny, spełniła swoje zadanie.
Ograniczenia tego etapu
Koncepcja opiera się na wstępnym doborze komponentów, a masy i interfejsy są uściślane w etapie 2. Podane wydajności obowiązują więc dla założeń zapisanych na karcie.
Po akceptacji
Zaakceptowana koncepcja ustala proces, stanowiska i docelową wydajność. Kolejny etap zastępuje zakładane wyposażenie konkretnymi komponentami, a bilans cyklu z koncepcji staje się wymaganiem, które projekt musi spełnić.