Celem predictive maintenance jest wykrycie rozwijającej się usterki na tyle wcześnie, by zaplanować interwencję, zanim zmieni się ona w nieplanowany postój. Między pierwszym wykrywalnym objawem problemu a faktyczną awarią istnieje okno czasowe, a wartość metody polega na tym, jak dużą jego część potrafi wykorzystać.
Wiele takich projektów zaczyna się od zbierania danych i szukania wzorców. Po pewnym czasie danych jest dużo, niewiele z nich ma opis, a rzeczywistych awarii do nauki jest mało, bo dobrze prowadzona linia rzadko się psuje. Brakuje wtedy jasnej definicji normalnej pracy i powiązania sygnału z fizycznym komponentem.
Co wnosi model
Definicję normalnej pracy. Model zna oczekiwany czas każdego kroku i oczekiwaną kolejność sygnałów. Odchylenie ma więc punkt odniesienia od pierwszego dnia pracy, bez czekania na wielomiesięczną historię. Wartości zmierzone będą się różnić od modelowych, dlatego odniesienie jest kalibrowane na wczesnej pracy samej linii. Model daje strukturę tego, co należy porównywać.
Mapę od sygnału do komponentu. Odchylenie na sygnale wskazuje konkretną oś lub zawór oraz konkretny wiersz listy części. Analiza kończy się na określonym komponencie, a nie na anomalii w nienazwanym kanale.
Limity i znaczenie. Opis sygnału określa, co jest dopuszczalne. Na stacji S35 S35.Screw.Ok oznacza moment i kąt w oknie, przy oknie momentu 0,35–0,45 Nm, a same wartości są dostępne jako S35.Screw.Torque i S35.Screw.Angle. Wynik może mieścić się w tolerancji, podczas gdy jego trend zbliża się do granicy, a taką informację ukrywa prosty sygnał dobry/zły.
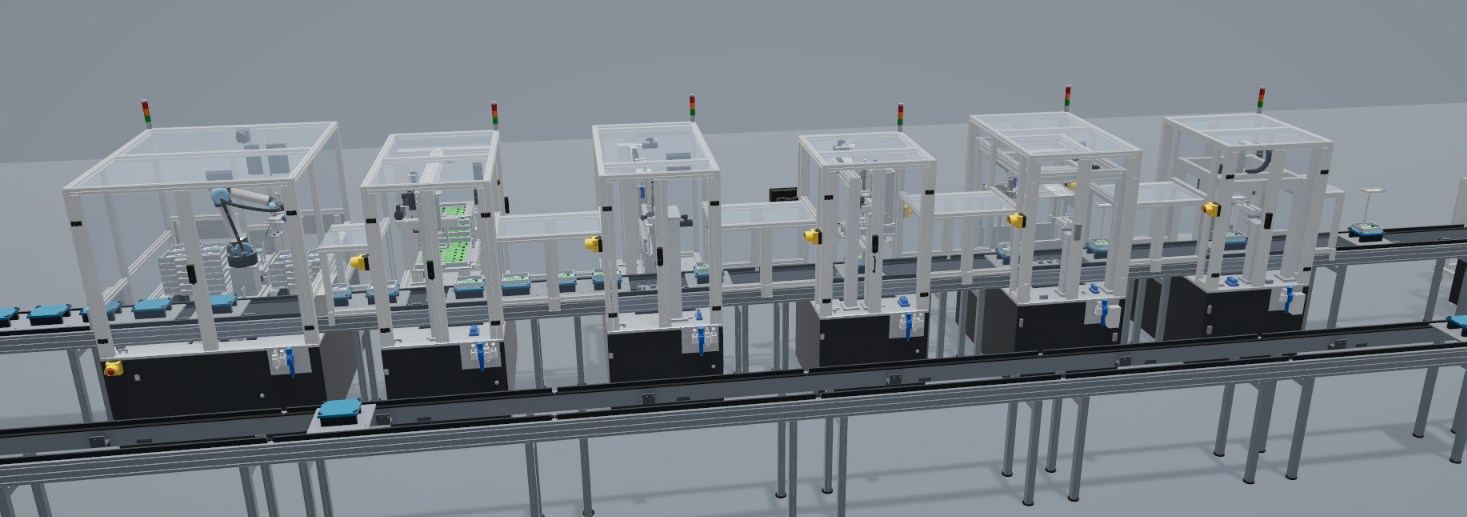
Znane części zużywalne. Lista części może je oznaczać już na etapie projektu. W S35 ustnik wkrętaka jest ujęty jako część zużywalna na szybkozłączu, podobnie jak przyssawki chwytaka, a licznik cykli (S35.Cycles) jest dostępny jako miara ich eksploatacji.
Usterki do przećwiczenia. Model może pracować z wprowadzonymi usterkami, co pozwala z wyprzedzeniem sprawdzić, jak dana usterka objawia się w sygnałach i czy program w ogóle ją wykrywa.
Sygnały-kandydaci na jednej stacji
| Sygnał | Jednostka | Na co może wskazywać trend |
|---|---|---|
S35.Screw.Torque |
Nm | Zużycie bitu, zmiana śruby lub części z gwintem |
S35.Screw.Angle |
° | Stan gwintu, wymiary części |
S35.Snap.PeakForce |
N | Wymiary zatrzasku, współosiowość, stan prowadzenia |
| Czas przejazdu osi | s | Opory mechaniczne, stan napędu lub zasilania |
S35.Cycles |
liczba | Eksploatacja części o określonej żywotności |
Interpretacje w tej tabeli to hipotezy do sprawdzenia na rzeczywistej linii, a nie gotowe reguły diagnostyczne. Ich wartość polega na tym, że wskazują, gdzie szukać i jakie dane zbierać od początku.
Czego model nie potrafi
Bez prawdziwej linii model niczego nie przewidzi. Nie symuluje zużycia, a jego parametry nie są wartościami zmierzonymi. Predictive maintenance wymaga ponadto:
- połączenia ze sterownikiem pracującej linii, tylko do odczytu;
- wystarczającej historii pracy w rzeczywistych warunkach produkcji;
- często dodatkowych czujników, na przykład drgań lub temperatury, bo sygnał sterowania nie pokazuje każdego rodzaju uszkodzenia;
- osób w zakładzie, które działają na podstawie wyników, ponieważ ostrzeżenie ma wartość tylko wtedy, gdy ktoś może zaplanować interwencję.
Dla wielu komponentów wystarczy prosty plan serwisowy oparty na stanie lub liczbie cykli. Inwestycja ma sens tam, gdzie postój jest drogi, a uszkodzenie daje mierzalne wczesne objawy.
Jak elementy łączą się w całość
- Projekt i model powstają w etapach 1 i 2, łącznie z nazwami i opisami sygnałów.
- Linia rusza, a model pracuje obok niej, czytając ze sterownika i nie zapisując do niego.
- Rzeczywiste czasy cykli i sygnały są porównywane z oczekiwanymi, stanowisko po stanowisku.
- Odniesienie jest uściślane na wczesnych danych samej linii.
- Dryf zostaje zgłoszony z lokalizacją i prawdopodobnym komponentem, zanim zmieni się w postój.
Co warto ustalić na etapie projektu
Dodanie czujnika do projektowanej maszyny kosztuje niewiele, a do pracującej może kosztować dużo. Już w etapie 2 warto zdecydować, które wartości mają być dostępne w sterowniku jako pomiary, a nie tylko jako bit dobry/zły, które komponenty zasługują na monitorowanie stanu i w jaki sposób dane będą udostępniane.
Wszystko to opiera się na linii, która naprawdę została zbudowana jako model. Ostatni artykuł pokazuje tę, której używamy jako odniesienia.